

Linie zavlažovací potrubí zavlažovací potrubí


Společnost Qingdao Kruto Plastic Machinery Co., Ltd. se nachází v krásném mořském městě Qingdao v provincii Shandong. Specializujeme se na výrobu extruderů na výrobu plastů a pomocného vybavení. S více než 20 lety zkušeností s výrobou plastových strojů, stejně jako vážným přístupem vůči zákazníkům a odpovědnou mentalitou, absorbujeme návrhové koncepty evropských odborníků a stovky experimentálních údajů, abychom vytvořili účinné extrudéry s jedním šroubem.
Proč si nás vybrat
Bohatá zkušenost
Naše společnost je v plastovém odvětví extrudérů více než 20 let, nashromáždila bohaté zkušenosti a neustále optimalizuje vlastní technologii a vybavení.
Široký trh
Naše výrobky jsou nejen populární v Číně, ale také prodávány do více než tuctu zemí v zahraničí a společnosti, se kterými spolupracujeme, jsou po celém světě.
Vysoce kvalitní výrobky
Naše výrobky podstoupí několik inspekcí produktů, než budou zaslány, aby byla zajištěna kvalita produktu. A máme 100% odpovědnost za zajištění kvality za naše zákazníky a budeme zodpovědní za jakékoli problémy s kvalitou.
Vynikající služby
Každý den máme online zákaznický servis, abychom odpověděli na vaše dotazy týkající se produktu, řešili stížnost zákazníka a řešili problém pro zákazníky. Náš zákaznický servis bude také sledovat využití produktu.
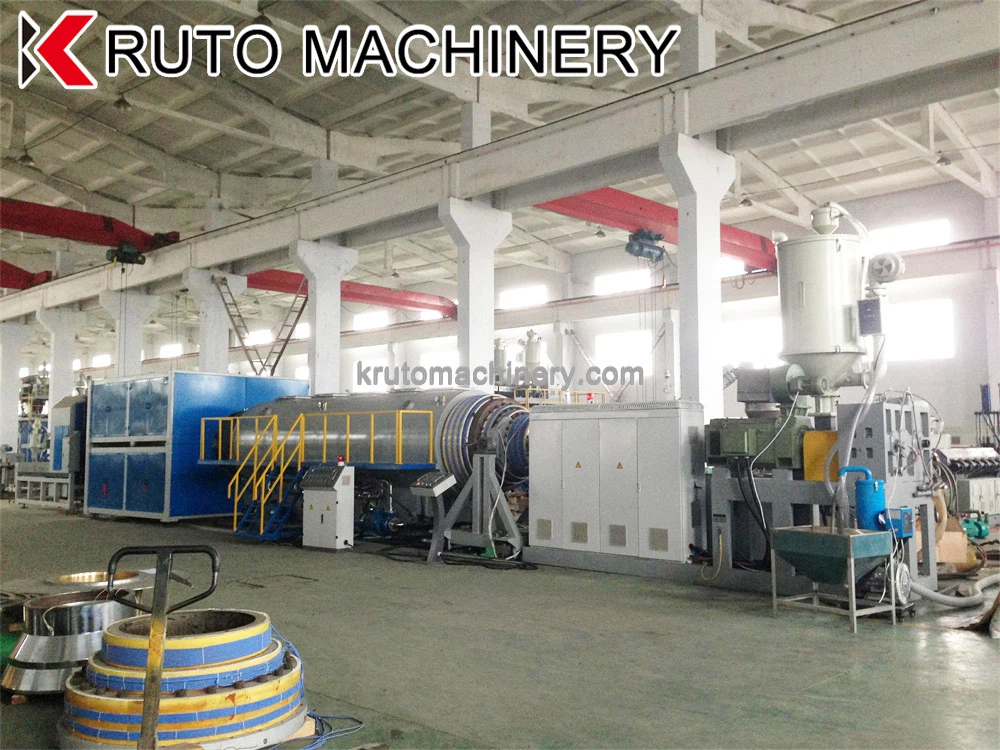
K výrobě zavlažovací potrubí zavlažovací zavlažovací potrubí se používá linka zavlažovacího potrubí, o tloušťce 0,15 mm-1,1 mm, průměru potrubí16 mm, 20 mm, 22 mm, tento třídič kapací zavlažovací potrubí může přizpůsobit různý typ odkapávání. Tato zavlažovací linka kapající zavlažovací pásky zahrnuje třídič kapky a systém přenosu, plísně s hlavovým typem, vysoce účinný extruder, vakuovou nádrž, chladicí nádrž, zavlažovací pásku kapací a děrovací systém, automatický koláč atd. Rychlost výrobní linky může dosáhnout až 250 m/min po dobu 16x0,2 mm, s kapacímu prostoru 300 mm. Tato linka pro výrobu zavlažovacích potrubí kapajícího zavlažování se exportovala do mnoha zemí, jako je Írán, Uzbekistán, Rusko, Mexiko, Ukrajina, Korea atd.
Výhoda linie vytlačování zavlažovacích potrubí
Vysoce vysoká přesnost
Jednou z standoutů rysů vytlačující linie zavlažovací potrubí je jeho schopnost dosáhnout vysoké přesnosti. To je možné integrací pokročilých kontrolních systémů a přesných mechanismů řízení teploty. Výsledkem je konzistentní a jednotný proces výroby potrubí, který zajišťuje koncové produkty nejvyšší kvality.
Všestrannost ve velikostech a materiálech potrubí
Řada zavlažovacích potrubí kapající zavlažovací potrubí nabízí pozoruhodnou všestrannost a přizpůsobuje širokou škálu velikostí a materiálů potrubí. Ať už se jedná o PVC, PE, PP nebo jiné termoplastické materiály, tato výrobní linka je zvládne všechny. Kromě toho umožňuje produkci potrubí s různými průměry, tloušťka stěny a délky, které zajišťují rozmanité průmyslové potřeby.
Energetická účinnost
V éře, kde je udržitelnost prvořadavá, svítí linie zavlažovacích potrubí zavlažovací potrubí s energeticky účinným designem. Tato výrobní linka je vybavena pokročilými technologiemi úspory energie, jako jsou frekvenční převodníky a optimalizované vytápěcí systémy, minimalizuje spotřebu energie, aniž by byla ohrožena výkonem. To nejen snižuje provozní náklady, ale také přispívá k zelenějšímu výrobnímu procesu.
Inteligentní kontrolní systém
Integrace inteligentního řídicího systému je další klíčovou funkcí, která odděluje linii zavlažovacích potrubí od sebe. Tento systém umožňuje monitorování a řízení různých parametrů, jako je teplota, tlak a rychlost vytlačování. Se schopností provádět přesné úpravy za běhu mohou operátoři zajistit optimální výrobní podmínky, což má za následek konzistentní kvalitu produktu a snížené prostoje.
Vylepšené chlazení a kalibrace
Efektivní chlazení a kalibrace jsou zásadní pro výrobu vysoce kvalitních trubek. Linie vytlačování zavlažovacích potrubí zahrnuje pokročilé chladicí a kalibrační systémy, které zajišťují rychlé a rovnoměrné chlazení, zabraňují deformaci a zvyšují přesnost rozměru. Tato funkce je obzvláště prospěšná pro potrubí nebo trubky s velkým průměrem se složitými geometriemi.
Automatizace a integrace
Pro zefektivnění výrobního procesu a zlepšení celkové účinnosti zahrnuje linie zavlažování kapky zavlažovací potrubí automatizaci a integraci. Od automatického krmení a manipulace s materiálem až po bezproblémovou integraci s následným zařízením tato výrobní linka minimalizuje manuální zásah a maximalizuje produktivitu. To nejen ušetří pracovní náklady, ale také snižuje riziko lidské chyby.
Extruder
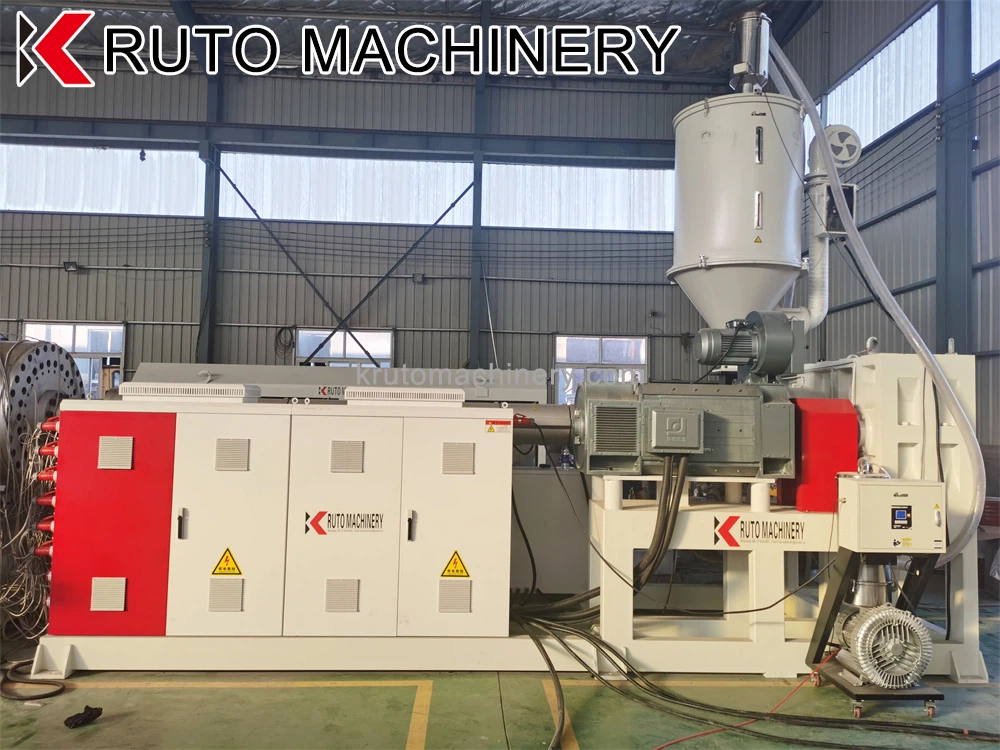
Hlavním zařízením pro výlisku plastu je extrudér. Zahrnuje hlavně systém vytlačování a krmení, přenosový systém, systém vytápění a chlazení a řídicí systém.
Systém vytlačování a krmení
Hlavně se skládá z násypky, šroubu a hlavně, je klíčovou součástí extrudéru. Jeho funkcí je plastifikovat plast do jednotné taveniny a generovat tlak v procesu a poté nepřetržitě vytáhnout zemnící hlavu za šroub při konstantním tlaku, teplotě a množství.
Přenosový systém
Skládá se hlavně z elektrického motoru, nastavovacího zařízení a přenosového zařízení. Jeho funkcí je řídit šroub a dodávat točivý moment a rychlost vyžadovanou šroubem v pracovním procesu.
Systém vytápění a chlazení
Skládá se z zařízení pro řízení teploty a jeho funkcí je zajistit, aby se formování extruzního systému provádělo v rámci požadavků na proces zahříváním a ochlazením hlavně.
Řídicí systém
Skládá se hlavně z elektrických spotřebičů, nástrojů a ovladačů. Jeho funkcí je upravit a řídit rychlost šroubu, teplotu hlaveň, tlak hlavy atd.
Optimalizace parametrů procesu
V linii vytlačujících potrubí kapajícího zavlažování je klíčem ke zlepšení účinnosti optimalizace parametrů procesu. Přesnou nastavením parametrů, jako je teplota vytlačování, rychlost vytlačování, tlak na vytlačování atd., Lze realizovat stabilnější proces vytlačování, snižovat rychlost šrotu a zvýšit produkci a kvalitu produktu.
Kontrola kvality
Zdůrazněte důležitost inspekce a testování kvality, aby se zajistilo, že extrudované trubky dodržují standardy a specifikace. Zavedení automatizovaného testovacího zařízení, jako jsou rozměrové měřidla a systémy vizuální inspekce, umožňuje monitorování kvality produktu v reálném čase, včasnou detekci problémů a opatření, které má být přijato k minimalizaci odmítnutí a zlepšení účinnosti výroby.


Správa surovin
Zajištění kvality a konzistentního zásobování surovin je rozhodující pro úspěch výroby vytlačování. Navazujte stabilní vztahy s dodavatelským řetězcem a pravidelně komunikujte s dodavateli, abyste zajistili, že suroviny splňují specifikované standardy. Použití pokročilých metod testování surovin, jako je infračervená spektroskopie a testování indexu taveniny, zajišťuje konzistenci od dávky po dávku a zabrání kvalitním kolísáním.
Údržba
Pravidelná údržba a údržba vašeho plastového extruzního vybavení může snížit prostoje, prodloužit životnost zařízení a udržovat efektivně běh vaší linky. Vytvořte podrobný program údržby, který zahrnuje čištění zařízení, mazací díly a výměnu opotřebovaných dílů, aby bylo zajištěno, že zařízení je v optimálním stavu. Řešení potenciálních poruch a problémů včas snižuje prostoje linky a zvyšuje produktivitu.
Co by se mělo brát v úvahu, když zvolte potrubí zavlažovací potrubí
Co děláš?
Nejprve byste měli mít jasno, co děláte. Pokud děláte PE trubky, musíte si vybrat extruder PE.
Jaký materiál používáte?
Před zakoupením musíte vysvětlit materiál, který budete používat pro výrobce zavlažovacích potrubí pro zavlažovací potrubí. Jakmile jim materiál vysvětlíte, řeknou vám, který extruder bude pro vás vhodný.
Cena zavlažovací linky zavlažovací trubky
Cena zavlažovací linky zavlažovací potrubí je hodně záleží. Před odbavením trhu musíte nastavit linku rozpočtu. Je důležité nastavit dobrý rozpočet pro stroj na vytlačování, protože se jedná o jednorázovou investici. Pokud vyberete správný extruder, nebudete muset znovu utrácet peníze za nákup stroje. Nebo jinak vaše peníze půjdou na plýtvání a budete muset znovu provést nákup.
Vyberte značky
Zatímco vyzvednete linii zavlažovacích potrubí zavlažovacích potrubí, musíte znát současnou situaci na trhu. Strávte nějaký čas průzkumem trhu a vytvořte seznam nejlepších výrobců zavlažovacích potrubí pro zavlažování. Poté projděte stroji, které nabízejí. Tímto způsobem si vyberete vybavení, které je pro vás prospěšné a nízká cena.
Zaměřte se na automatizaci
Úroveň automatizace je nezbytným faktorem, který je třeba zvážit. Pokročilé stroje mají nová technologická zařízení, díky nimž jsou ve srovnání se starými produktivnějšími. Musíte se tedy soustředit na automatizaci stroje na výrobu potrubí.
Jakou linii vytlačování se chystáte nastavit?
Měli byste znát úplné podrobnosti týkající se linky pro vytlačování, které se chystáte nastavit. V opačném případě povede nedostatek informací k nesprávnému rozhodování.
Zvažte všestrannost
Znamená to, že stroj bude schopen produkovat různé trubky nebo ne. Například nový extruder potrubí HDPE lze použít k výrobě trubek PE a HDPE. Je tedy nezbytným rysem přemýšlet.
Snadná instalace
Moderní linka pro vytlačování zavlažovacích potrubí se snadno nainstaluje. Existují však některé vytlačovací linie, které je obtížné instalovat. Pro tyto linky musíte najmout pracovníky, kteří si na instalaci vezmou další peníze. Musíte tedy upřednostňovat ty, které se snadno nainstalují.
Udržujte linii vytlačování zavlažovací trubky
Pravidelné čištění a kontrola
Jedním ze základních aspektů údržby jakéhokoli stroje je pravidelné čištění a inspekce. Linie vytlačujícího potrubí zavlažovací potrubí by měla být po každé výrobní běh důkladně vyčištěna, aby se odstranily zbytky nebo zbytky, které se během procesu mohly nashromáždit. Věnujte zvláštní pozornost na hlavu, extruders a kalibrační rukávy, protože tyto oblasti jsou náchylné k hromadění. Kromě toho zkontrolujte šrouby, sudy a topné prvky pro jakékoli známky opotřebení nebo poškození. Pravidelné čištění a inspekce pomáhají včas identifikovat potenciální problémy a zabránit jim v eskalaci do velkých problémů.
Mazání
Správné mazání je nezbytné pro hladký provoz koextruzní linie. Podle doporučení výrobce namažte všechny pohyblivé části, jako jsou ozubená kola, ložiska a řetězy. Používejte vysoce kvalitní maziva, která jsou vhodná pro konkrétní komponenty stroje. Pravidelné mazání nejen snižuje tření a opotřebení, ale také minimalizuje šance na poruchy a prodlužuje životnost zařízení.
Kontrola teploty
Udržování správné teploty je pro proces vytlačování zásadní. Nesprávná kontrola teploty může vést ke špatné kvalitě produktu a dokonce poškodit stroje. Pravidelně kalibrujte a monitorujte regulátory teploty, abyste zajistili přesné hodnoty. Vyčistěte topné prvky a zajistěte, aby fungovaly správně. Pravidelně kontrolují chladicí systémy, jako jsou nádrže na vodu a ventilátory, aby se zajistilo, že efektivně pracují. Správné řízení teploty nejen zlepšuje kvalitu potrubí, ale také zabraňuje přehřátí a potenciálnímu poškození zařízení.
Vyměňte opotřebované díly
V průběhu času se mohou některé komponenty zavlažovací linie zavlažovat zavlažovací potrubí opotřebovávat nebo poškodit. Je nezbytné tyto části okamžitě identifikovat a nahradit, aby se zabránilo jakýmkoli narušením výrobního procesu. Udržujte soupis náhradních dílů a pravidelně kontrolujte jejich stav. Co nejdříve vyměňte veškeré opotřebované nebo poškozené díly, jako jsou šrouby, sudy, ohřívače a filtry. Pravidelně výměna těchto částí zajišťuje hladký provoz koextruzní linie a zabraňuje jakýmkoli potenciálním poruchám.
Trénovat a vzdělávat operátory
Správné školení a vzdělávání provozovatelů jsou zásadní pro efektivní údržbu linie vytlačování zavlažovacích potrubí. Provozovatelé by měli být dobře obeznámeni s postupy provozu a údržby zařízení. Poskytněte pravidelné školení k aktualizaci svých znalostí a dovedností. Povzbuzujte provozovatele, aby nahlásili jakékoli problémy nebo abnormality, které si všimnou během výrobního procesu. Dobře vyškolení operátoři mohou okamžitě identifikovat a řešit potřeby údržby, což snižuje riziko závažných poruch a zlepšení celkové účinnosti linie zavlažování kapací zavlažování.
Postupujte podle pokynů výrobce
Vždy postupujte podle pokynů a doporučení výrobce pro údržbu a provoz. Výrobce zná zařízení nejlépe a může poskytnout cenné informace o jeho požadavcích na údržbu. Pravidelně kontrolujte uživatelskou příručku a konzultujte výrobce, kde najdete jakékoli konkrétní pokyny k údržbě nebo tipy na řešení problémů. Dodržování pokynů výrobce zajišťuje, že linie vytlačování zavlažovacích potrubí zavlažování působí optimálně a minimalizuje riziko jakéhokoli možného poškození.
Naše továrna
Naše továrna je strategicky umístěna, je to jen 30 minut od letiště Qingdao a přístavu Qingdao.


Ultimate FAQ Průvodce po linií zavlažování zavlažovacích potrubí
Otázka: Jak funguje linie vytlačování zavlažovací potrubí?
Otázka: Jaké jsou výhody potrubí zavlažovací potrubí?
Otázka: Jaká jsou potenciální rizika spojená s linií zavlažování zavlažovací potrubí?
Otázka: Jak bezpečně používat linii vytlačování zavlažovacích potrubí?
Otázka: Jak si vybrat vhodnou metodu čištění pro šroub a hlaveň extrudéru
Otázka: Co by mělo být opatrné při použití linie vytlačování zavlažovací potrubí?
Otázka: Jaká opatření by měla být přijata během vytlačování?
Otázka: Jaký je hlavní problém při vytlačování?
Otázka: Jaký je základní princip potrubí zavlažovací potrubí?
Otázka: Jak ovlivňuje tření zavlažovací potrubí vytlačující potrubí?
Jako jeden z nejprofesionálnějších výrobců a dodavatelů linky zavlažovacích potrubí v Číně jsme uvádí kvalitní produkty a dobré služby. Ujišťujeme vás, že si z naší továrny koupíte přizpůsobenou linii zavlažovacích potrubí zavlažovacích potrubí za konkurenceschopnou cenu.