

Linie vytlačování navíjecího potrubí navíjející dutá stěna


Společnost Qingdao Kruto Plastic Machinery Co., Ltd. se nachází v krásném mořském městě Qingdao v provincii Shandong. Specializujeme se na výrobu extruderů na výrobu plastů a pomocného vybavení dolů. S více než 20 lety zkušeností s výrobou plastových strojů, stejně jako vážným přístupem vůči zákazníkům a odpovědnou mentalitou, absorbujeme návrhové koncepty evropských odborníků a stovky experimentálních údajů, abychom vytvořili účinný extruder s jedním šroubem.
Proč si nás vybrat
Bohatá zkušenost
Naše společnost je v plastovém odvětví extrudérů více než 20 let, nashromáždila bohaté zkušenosti a neustále optimalizuje vlastní technologii a vybavení.
Široký trh
Naše výrobky jsou nejen populární v Číně, ale také prodávány do více než tuctu zemí v zahraničí a společnosti, se kterými spolupracujeme, jsou po celém světě.
Vysoce kvalitní výrobky
Naše výrobky podstoupí několik inspekcí produktů, než budou zaslány, aby byla zajištěna kvalita produktu. A máme 100% odpovědnost za zajištění kvality za naše zákazníky a budeme zodpovědní za jakékoli problémy s kvalitou.
Vynikající služby
Každý den máme online zákaznický servis, abychom odpověděli na vaše dotazy týkající se produktu, řešili stížnost zákazníka a řešili problém pro zákazníky. Náš zákaznický servis bude také sledovat využití produktu.
Produkční linka navržená s pokročilou technologií je hlavně pro produkci navíjecí trubky s velkým průměrem. Produkční potrubí navíjecí potrubí navíjecí zdi má jedinečnou strukturu tvaru. Má tedy vysokou tuhost prstenu a vysokou sílu nárazu a má vlastnosti kvality světla, snadnou konstrukci, snadnou instalaci, odolnost vůči vnějšímu tlaku atd. Životnost potrubí je více než 50 let. Je to náhradní produkt cementové potrubí, litinové potrubí a keramické trubky. Má širokou aplikační vyhlídku a tržní potenciál.
Výhody linie vytlačování duté stěny navíjecí potrubí
Vysoká účinnost výroby
Jednou z nejvýznamnějších výhod potrubí pro vytlačování navíjecího potrubí navíjející z stěny je jeho vysoká účinnost výroby. Stroj je navržen s pokročilými funkcemi, které umožňují kontinuální a nepřetržitý provoz, což vede ke zvýšenému výkonu. Vysokorychlostní extruzní proces, spojený se schopností stroje zvládnout velké objemy materiálu, zajišťuje, že lze v krátkém období vyrobit značný počet potrubí. Tato účinnost je zásadní pro podniky, které potřebují dodržovat těsné termíny a vysokou poptávku po jejich produktech.
Přesnost a kontrola kvality
Linie pro vytlačování potrubí navíjecí duty navíjecí stěny je vybavena sofistikovanými kontrolními systémy, které zajišťují přesnost ve výrobním procesu. Stroj může přesně řídit teplotu, tlak a rychlost vytlačování, což přímo ovlivňuje kvalitu vyrobených trubek. Konzistence tloušťky stěny, průměr a délka potrubí je vedena k jednotnému produktu, který splňuje průmyslové standardy. Stroj také zahrnuje funkce, které umožňují monitorování a úpravy v reálném čase, což zajišťuje, že jakékoli odchylky od nastavených parametrů jsou okamžitě opraveny.
Všestrannost při zpracování materiálu
Další pozoruhodnou výhodou je všestrannost potrubí pro vytlačování dutých stěn. Může zpracovat širokou škálu termoplastických materiálů, včetně PVC, HDPE, PP a dalších. Tato všestrannost umožňuje výrobcům vyrábět potrubí pro různé aplikace bez nutnosti dalšího stroje nebo vybavení. Kromě toho lze strojní zařízení nakonfigurovat tak, aby produkovalo trubky různých velikostí a tvarů, což bude zajistit rozmanité potřeby a preference zákazníků.
Energetická účinnost a úspory nákladů
Linie vytlačování navíjecího potrubí navíjecí duty je navržena s ohledem na energetickou účinnost. Strojní zařízení spotřebovává méně energie ve srovnání s tradičními extrézními systémy, což vede k významným úsporám nákladů pro podniky. Mezi funkce úspory energie patří vysoce účinné motory, optimalizované systémy topení a algoritmy inteligentních ovládání, které minimalizují spotřebu energie. Postupem času mohou tyto úspory kompenzovat počáteční investice do strojů a přispět k celkové ziskovosti podnikání.
Nízká údržba a trvanlivost
Řádek vytlačující potrubí navíjecí trubky na vinutí duté stěny je postavena z vysoce kvalitních komponent a materiálů, které zajišťují jeho trvanlivost a dlouhověkost. Stroj je navržen tak, aby vydržel přísnost nepřetržitého provozu s minimálním opotřebením. Pravidelná údržba může být prováděna s lehkostí díky uživatelsky přívětivému designu a dostupnosti komponent stroje. Tento požadavek na nízkou údržbu nejen snižuje provozní náklady, ale také minimalizuje prostoje, což zajišťuje, že výrobní plány nejsou narušeny.
Šetrný k životnímu prostředí
Dutává linka pro vytlačování potrubí navíjecí duty je ekologickou možností pro výrobu potrubí. Stroje pracuje s minimální tvorbou odpadu a materiál šrotu produkovaný během procesu vytlačování lze recyklovat a znovu použít. Tento systém s uzavřenou smyčkou snižuje dopad výroby plastových potrubí na životní prostředí a odpovídá cílům udržitelnosti mnoha podniků. Energetická účinnost strojního zařízení navíc přispívá k jeho zeleným údajům, protože snižuje uhlíkovou stopu spojenou s produkcí potrubí.
Pokročilé automatizace
Řada vytlačující linie navíjecího potrubí navíjející dutá stěna je dodávána s pokročilými automatizačními funkcemi, které zvyšují jeho schopnosti. Mezi tyto funkce patří automatické krmení materiálu, řezání a stohování, které snižují potřebu manuální práce a zvyšují rychlost výroby. Automatizace také zajišťuje, že výrobní proces je konzistentnější a přesnější, což vede k vyšší kvalitě produkce. Stroj může být integrován s jinými automatizovanými systémy, jako je software pro řízení kvality a systémy správy zásob, za účelem vytvoření plně automatizované výrobní linky.
Pracovní princip linie pro vytlačování potrubí navíjecí duty
Nejprve: Krmení
Poté, co je plast přidán do násypky, může vstoupit do prostoru šroubové drážky vlastní hmotností nebo pod působením nuceného podavače a tlačí se dopředu pod tlačením okraje šroubu. Pokud je však koeficient tření mezi materiálem a kovovým násypkem příliš velký nebo koeficient vnitřního tření mezi materiály je příliš velký, nebo je kuželový úhel násypky příliš malý, fenomén přemostění a duté trubice se v náplním náplním tvorbě a materiál nebude hladký. Když země vstoupí do drážky, bude vytlačování nuceno zastavit nebo extrémně nestabilní. Proto, pokud je produktivita vytlačování neobvykle snížena nebo nevypouštěna, je nutné zkontrolovat stav krmení a dokonce změnit návrh násypky.
Za druhé: Transport
Teoreticky, poté, co plast vstoupí do šroubové drážky, pokaždé, když se šroub otáčí, veškerý plast nesou olovo dopředu. V této době však voláme rychlost přenosu 1. Pro každý šroub však množství dopředného transportu ve skutečnosti závisí na třecím faktoru FB plastu na hlavně a na tření faktoru FS plastu na šroubu. Čím větší je FB nebo menší FS, množství pevného plastu, které bude přepravováno vpřed. Čím více. Četné experimenty ukázaly, že koeficient tření pryskyřice na kov závisí hlavně na teplotě systému a drsnosti povrchu kovu nebo struktury a tvaru systému a souvisí také s tlakem systému a rychlostí pohybu materiálu.
Třetí: komprese
Je naprosto nutné, aby byl plast stlačen během procesu vytlačování. Za prvé, plast je špatný vodič tepla. Pokud existuje mezera mezi částicemi, ovlivní to přímo jeho přenos tepla, což ovlivní rychlost tání. Za druhé, bude to pouze mezi částicemi pod tlakem, který se postupně zvyšuje podél délky šroubu. Plyn je vypouštěn z násypky. Jinak se produkt stane vadným nebo odpadem kvůli bublině uvnitř. Nakonec vyšší tlak systému také zajišťuje, že produkt je hustší.
Existují tři důvody tlaku na šroub:
1. Ve struktuře se hloubka drážky šroubu postupně stává mělčí a materiál je postupně stlačen;
2. Prvek odporu, jako je rozprašovací deska, síť filtru a hlava, je nainstalován před hlavou šroubu;
3. Je to tlak stanovený po celé délce šroubu způsobený třením materiálu proti kovu. Čím menší je plocha průřezu matrice, tím větší bude vrchol tlaku a nejvyšší tlak se bude pohybovat směrem k nosu. Obecně řečeno, vrchol tlaku je na přední straně měřicí sekce nebo vzadu kompresní sekce.
Začtvrté: tání
Jak se tlak zvyšuje, pohybující se pevný plast se nadále kontaktuje a otírá se proti vyhřívané stěně hlavně. Teplota plastového materiálu blízko stěny hlavně se stále zvyšuje, dosahuje bodu tání a na vnitřní stěně hlavně tvoří tenkou vrstvu hlavně. Po tání filmu existují dva zdroje tepla pro tání pevného plastu. Jedním z nich je vodivé teplo z externího topení hlavně a druhý je střih (vnitřní tření) generovaný v roztaveném filmu v důsledku různých rychlostí taveniny. Jak tání postupuje, když je tloušťka roztaveného filmu větší než mezera mezi šroubem a hlavně, pohybující se spirálová hrana škrábají roztavený film a tvoří roztavený bazén před postupujícím spirálovou hranou. Během procesu tání se roztavený bazén stane širší a širší, zatímco zbývající pevná látka se stává užší a užší, dokud nakonec nezmizí.
Páto: Míchání
Během procesu vytlačování je pevný materiál pod vysokým tlakem obecně zhutněn do husté pevné zástrčky. Protože neexistuje relativní pohyb mezi částicemi v pevné zátce, může být míchání prováděno pouze mezi vrstvami taveniny s relativním pohybem.
Šestý: výfuk
V procesu vytlačování existují tři druhy plynů, které mají být vypuštěny, jeden je vzduch vložen mezi částice, pokud není rychlost šroubu příliš vysoká, obecně může být tato část plynu postupně zvýšena tlak z vypouštěného násypku. Pokud je však rychlost rotace příliš vysoká, materiál se pohybuje příliš rychle a plyn nemusí být schopen zcela vypouštět, čímž se vytvoří bubliny v produktu. Druhým plynem je vlhkost adsorbovaná materiálem ze vzduchu, který se po zahřátí stává vodní párou. A třetí jsou některé materiály uvnitř plastových částic, jako jsou nízké molekulární těkavé, nízkotafovací změkčovače atd., Které se postupně odpařují působením tepla generovaného během procesu vytlačování. Teprve když se plastové roztaví, mohou tyto plyny uniknout povrchovému napětí taveniny, ale v tuto chvíli, protože jsou daleko od násypky, nelze propustit násypkou. V tomto případě musí být použit extrudér odvzdušňování.
Řešení běžných problémů v potrubí pro vytlačování dutých stěn
Problémy s krmením materiálu
Jednou z primárních výzev při vytlačování potrubí navíjecího navíjecího zdi je zajištění konzistentního krmení materiálu. Problémy s krmením materiálu mohou mít za následek nerovnoměrné vytlačování, což vede k rozměrovým změnám v trubkách. Mezi běžné příčiny problémů s krmením materiálu patří nesprávné kondicionování materiálu, problémy s návrhem násypky a nekonzistentní průtoky materiálu.
Řešení
Pro řešení problémů s krmením materiálu je zásadní zajistit, aby surovina byla před vstupem do extrudéru řádně podmíněna požadovaným obsahem teploty a vlhkosti. Optimalizace návrhu násypky a implementace monitorovacích systémů za účelem udržení konzistentních materiálových průtoků může pomoci zmírnit problémy s krmením.


Tání a homogenizace
Pro výrobu vysoce kvalitních potrubí je nezbytné dosáhnout jednotného tání a homogenizace materiálu navíjecího potrubí pro navíjení dutých stěn. Nedostatečné tání nebo špatné míchání může mít za následek nerovnoměrné rozdělení aditiv a vlastností, což vede k podřadné kvalitě a výkonu produktu.
Řešení
Pro optimalizaci tání a homogenizace je nezbytné pečlivě kontrolovat teplotní profil v extrudéru. Toho lze dosáhnout úpravou topných a chladicích zón podél délky hlavně, aby bylo zajištěno správné tání a míchání materiálu. Kromě toho může začlenit míchací prvky, jako jsou šrouby nebo statické mixéry, zvýšit homogenizaci a distribuci materiálu.
Konstrukce a kalibrace
Die hraje rozhodující roli při utváření materiálu roztavené duté stěny do požadovaných rozměrů potrubí. Problémy s konstrukcí nebo kalibrací zemřování mohou mít za následek změny průměru potrubí, tloušťky stěny a povrchové úpravě, což vede k vadám produktu a problémům s výkonem.
Řešení
Pro dosažení konzistentních rozměrů potrubí a kvality povrchu je nezbytné zajištění správné konstrukce a kalibrace. Toho lze dosáhnout pečlivým designem a optimalizací geometrie matrice, včetně vstupních a výstupních úhlů, délky půdy a mezery pro matrici. K zajištění přesné kontroly rozměrů potrubí během vytlačování je nezbytná pravidelná kalibrace a udržování sestavy.
Chlazení a velikost
Správné chlazení a velikost extrudované potrubí jsou zásadní pro kontrolu její rozměrové stability a mechanických vlastností. Nedostatečné chlazení nebo velikost může vést k problémům, jako je deformace, smršťování nebo nerovnoměrná tloušťka stěny, což ovlivňuje celkovou kvalitu a výkon produktu.
Řešení
Optimalizace procesu chlazení a velikosti zahrnuje kontrolu rychlosti chlazení a udržování rovnoměrného chlazení přes obvod potrubí. Toho lze dosáhnout pomocí systémů chlazení vody nebo vzduchu s nastavitelnými průtoky a teplotami. Implementace přesných nástrojů pro dimenzování, jako jsou vakuové nebo rukávy dimenzování tlaku, může pomoci zajistit přesnou kontrolu rozměrů potrubí během procesu chlazení.
Údržba vytlačování linky
Pravidelná údržba linie pro vytlačování potrubí navíjející dutá stěny je nezbytná pro prevenci prostojů a zajištění konzistentní kvality výroby. Zanedbávání údržby může vést k selhání zařízení, snížení produktivity a zvýšení výrobních nákladů.
Řešení
Vývoj komplexního plánu údržby, který zahrnuje rutinní inspekce, čištění, mazání a výměnu komponent, je nezbytné pro hladké fungování vytlačovací linie. Investice do technologií prediktivní údržby, jako je analýza vibrací a tepelné zobrazování, mohou pomoci identifikovat potenciální problémy dříve, než se eskalují do hlavních problémů, minimalizují prostoje a ztráty výroby.

Co by se mělo brát v úvahu, když zvolte linii vytlačování navíjecího potrubí navíjející duté stěny
Kvalita je na konci trhu nejlepším problémem. S výjimkou faktorů surovin může provoz stroje ovlivnit kvalitu a trvanlivost potrubí od začátku do konce. Míchání na násypku musí být efektivní a důkladné a rozdělení materiálu musí být jednotné. Vzhledem k tomu, že PVC je vysoce citlivá na teplotu, musí být ovládání teploty a tlaku extrudéru a řízení točivého momentu přesné, aby potrubí vyvážilo plastifikace, mechanické vlastnosti a kvalitu produktu. Poté musí být rychlost a rukojeť jednotek vyléčení přesná a stabilní, aby se zabránilo deformaci.
Výrobní kapacita a efektivita je klíčem k úspěchu společnosti zaměřené na výrobu. V linii vytlačující potrubí navíjecí trubky na vinutí duté stěny je tedy třeba zvážit několik faktorů. Nejviditelnější je provozní rychlost stroje, čím rychlejší je výroba, tím vyšší je účinnost. Druhým faktorem je délka a počet šroubů extrudéru. Konstrukce dvojitého šroubu může výrazně zvýšit kapacitu zpracování, protože v určitém období může pojmout a zpracovat více směsí. Současně může delší šroub čelit nepříznivým účinkům kratší doby pobytu materiálu v extrudéru a poskytuje homogennější taveninu. Záleží také na pokročilém řízení, monitorovací senzory a počítačová rozhraní, protože optimalizují koordinaci mezi různými částmi výrobní linky a pracovní účinností operátorů.
S integrací inteligentních technologií, přesných senzorů a automatizace lze celou produkční sekci monitorovat, řídit a přizpůsobit se v reálném čase, což snižuje celkovou spotřebu odpadu a energie.
Vzhledem k tomu, že linie vytlačování navíjecího potrubí navíjející dutá stěny bývají vysoce technické a silně používané, může spolehlivá a profesionální podpora po prodeji poskytnout spoustu přidané hodnoty. Když dojde k poruchám stroje, může podpora poprodejních prodejen s rychlou poprovodem snížit čas potřebný pro opravu, a proto minimalizovat ztrátu prostoje pro klienty. Během každodenních operací může responzivní a profesionální poprodejní tým potom pomoci klientům s technickými radami o zlepšení efektivity a životnosti strojů, čímž se posílí dlouhodobou návratnost investic na linii vytlačování dutých stěn.
Naše továrna
Naše továrna je strategicky umístěna, jen 30 minut od letiště a přístavu.
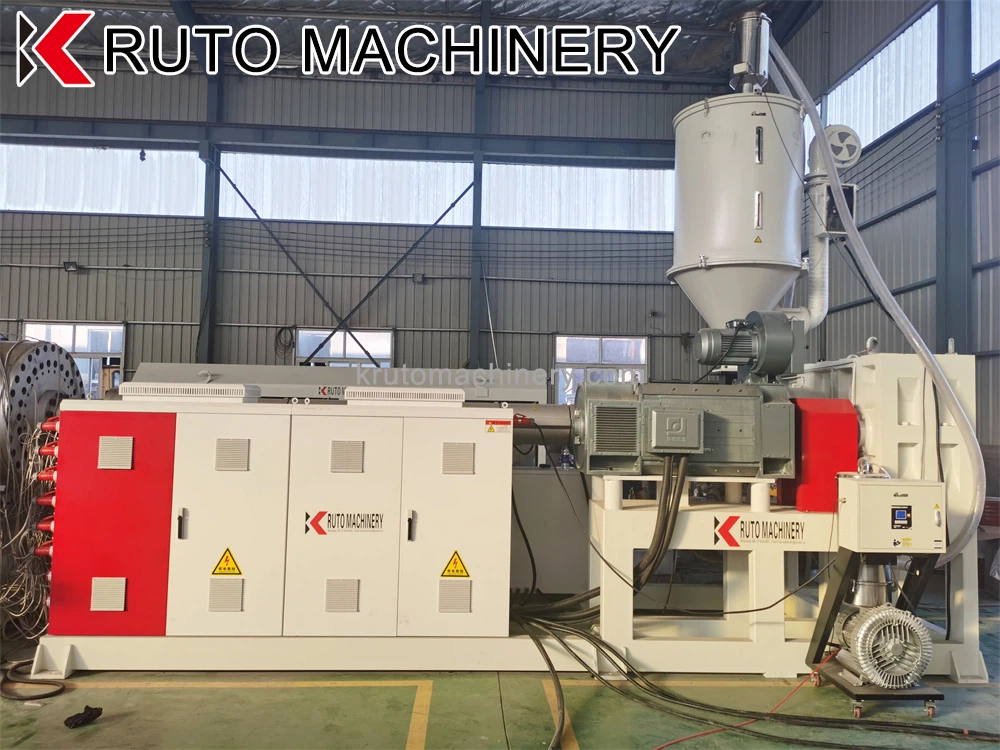


Ultimate FAQ Průvodce po linií vytlačování navíjecího potrubí navíjecího potrubí
Otázka: Jaké jsou vlastnosti výrobní linky pro výrobu dutého vinutí?
Otázka: Jak efektivní provoz potrubí potrubí navíjecí potrubí navíjecí zdi?
Otázka: Jaký je mechanický princip linie vytlačujících potrubí navíjecí duty?
Otázka: Jak funguje extruder potrubí?
Otázka: Co zemře Extruder?
Otázka: Jaký je rozdíl mezi extruderem a strojem na vstřikování?
Otázka: Jak často bych měl čistit extrudér potrubí?
Otázka: Jaký je proces extrudéru?
Otázka: Jaké jsou aplikace plastových vytlačovacích strojů v různých průmyslových odvětvích?
Otázka: Jaké jsou hlavní části vytlačovacího stroje?
Jako jeden z nejprofesionálnějších výrobců a dodavatelů potrubí a dodavatelů linky navíjecího potrubí pro navíjecí zdi v Číně jsme uvádí kvalitní produkty a dobré služby. Ujišťujeme vás, že si z naší továrny koupíte přizpůsobenou linii vytlačujících potrubí pro navíjecí zdi za konkurenceschopnou cenu.